
起升机构是桁架式门式起重机实现货物升降的核心系统,其核心部件的设计与性能直接决定设备的起重能力、作业安全性及运行效率,历经多代技术迭代形成了与应用场景深度适配的成熟体系。
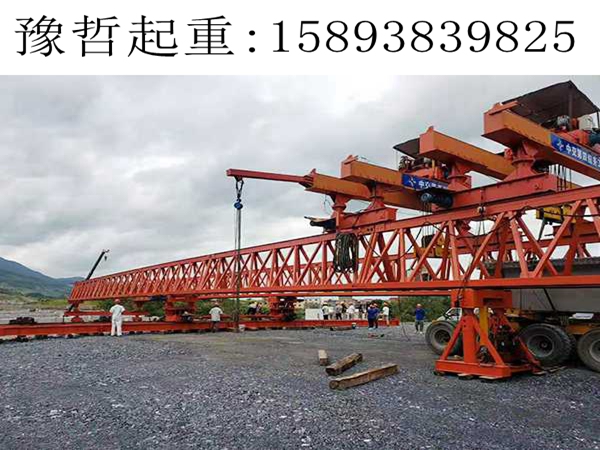
从历史发展来看,早期桁架式门式起重机的起升机构受工业基础限制,核心部件呈现结构简陋、性能单一的特点。20 世纪初的小型设备多采用蒸汽机驱动,搭配铸铁卷筒与普通钢丝绳索,制动装置依赖手动机械闸,仅能满足起重量 5t 以下的简易作业。20 世纪中期,电力驱动技术普及,起升机构开始采用异步电动机与齿轮减速器组合,制动装置升级为电磁制动器,钢丝绳材质升级为优质碳素结构钢,使设备起重量提升至 10-20t。2000 年后,随着 GB/T 3811 等标准完善及埋弧焊、高强度合金钢等工艺材料的应用,核心部件在承载能力与可靠性上实现质的飞跃,适配大吨位、复杂工况需求。
驱动装置作为动力源,其设计需匹配设备起重吨位与作业频率。中小吨位桁架式门式起重机(起重量≤20t)多采用锥形转子电动机,兼具驱动与制动功能,结构紧凑且成本低廉,河南矿山起重的电动葫芦门式起重机便采用此类驱动装置,搭配三级圆柱齿轮减速器实现转速调节。大吨位设备(起重量≥50t)则选用绕线式异步电动机,通过转子串电阻调速适配重载启动需求,如太重集团为西藏扎拉水电站定制的起重机,其主起升机构驱动电机针对高海拔环境优化,确保动力输出稳定。减速器作为驱动系统的核心传动部件,中小吨位设备常用蜗轮蜗杆减速器,大吨位设备则采用硬齿面齿轮减速器,通过多齿轮啮合分散载荷,延长使用寿命。
卷筒与钢丝绳系统承担力的传递与载荷承载功能,是起升机构的关键执行部件。早期卷筒多为整体铸造结构,20 世纪 80 年代后逐渐被焊接卷筒取代,通过钢板卷制焊接成型,重量减轻 30% 以上。针对钢丝绳磨损问题,上海港工程师包起帆发明的 “变截面起升卷筒”,使钢丝绳损耗从每月更换 3 根降至每 3 个月更换 1 根,该技术随后在港口桁架式门式起重机中广泛应用。钢丝绳材质从普通钢丝逐步升级为高强度镀锌钢丝,港口等重载荷场景常用 6×37 结构的钢丝绳,通过多股捻制提升抗冲击性能;中小货场设备则选用 6×19 结构钢丝绳,在保证强度的同时降低成本。
吊钩滑轮组是载荷的直接承载部件,其设计需平衡强度与轻量化需求。吊钩材质从早期铸钢升级为优质合金钢,通过锻造工艺消除内部缺陷,30t 以上设备的吊钩多采用空心结构,在减轻自重的同时提升抗疲劳性能。滑轮组的倍率根据起重量设计,起重量≤10t 的设备常用单倍率滑轮组,结构简单;50t 以上设备则采用 2-4 倍率滑轮组,通过动滑轮分流载荷,如怒江特大桥建设中使用的桁架式门式起重机,其吊钩滑轮组采用 4 倍率设计,配合高强度钢丝绳实现百吨级钢构件吊装。滑轮多采用球墨铸铁或铸钢材质,轮槽表面淬火处理以减少钢丝绳磨损。
制动装置是起升机构的安全核心,其发展历经机械制动、电磁制动到液压制动的迭代。20 世纪 80 年代前,设备多采用带式机械制动器,依赖人工操作,响应速度慢;1980 年交通部《机动车制动检验规范》实施后,电磁制动器成为主流,通过电磁力实现快速制动,制动协调时间控制在 0.5 秒以内。在高湿、高海拔等特殊场景,制动装置需进行专项优化,如西藏扎拉水电站的起重机起升机构加装先进安全制动器,精准响应保障运行安全;高湿涵洞环境中的设备则对制动部件采用防腐涂层处理,避免锈蚀失效。
从现状来看,起升机构核心部件已形成标准化设计体系,不同场景呈现显著差异化特征:港口重型设备采用 “绕线式电机 + 硬齿面减速器 + 多倍率滑轮组” 配置,侧重承载能力与可靠性;中小货场设备选用 “锥形转子电机 + 蜗轮蜗杆减速器 + 单倍率滑轮组”,平衡成本与实用性;特殊环境设备则通过材料升级与结构优化适配工况需求。这些核心部件的协同工作,使桁架式门式起重机能够满足从轻型货场到重型工程的多样起重需求。
 微信联系
