
单主梁式移动模架是桥梁现浇施工的核心设备,主梁作为承载整体荷载的关键结构,其对接焊缝的完整性直接决定施工安全与设备使用寿命。在长期施工运行中,主梁对接焊缝极易出现细微裂纹,这类隐患初期难以察觉,却会在反复荷载作用下持续扩展,逐步影响模架结构稳定性,成为桥梁施工中不容忽视的质量风险。
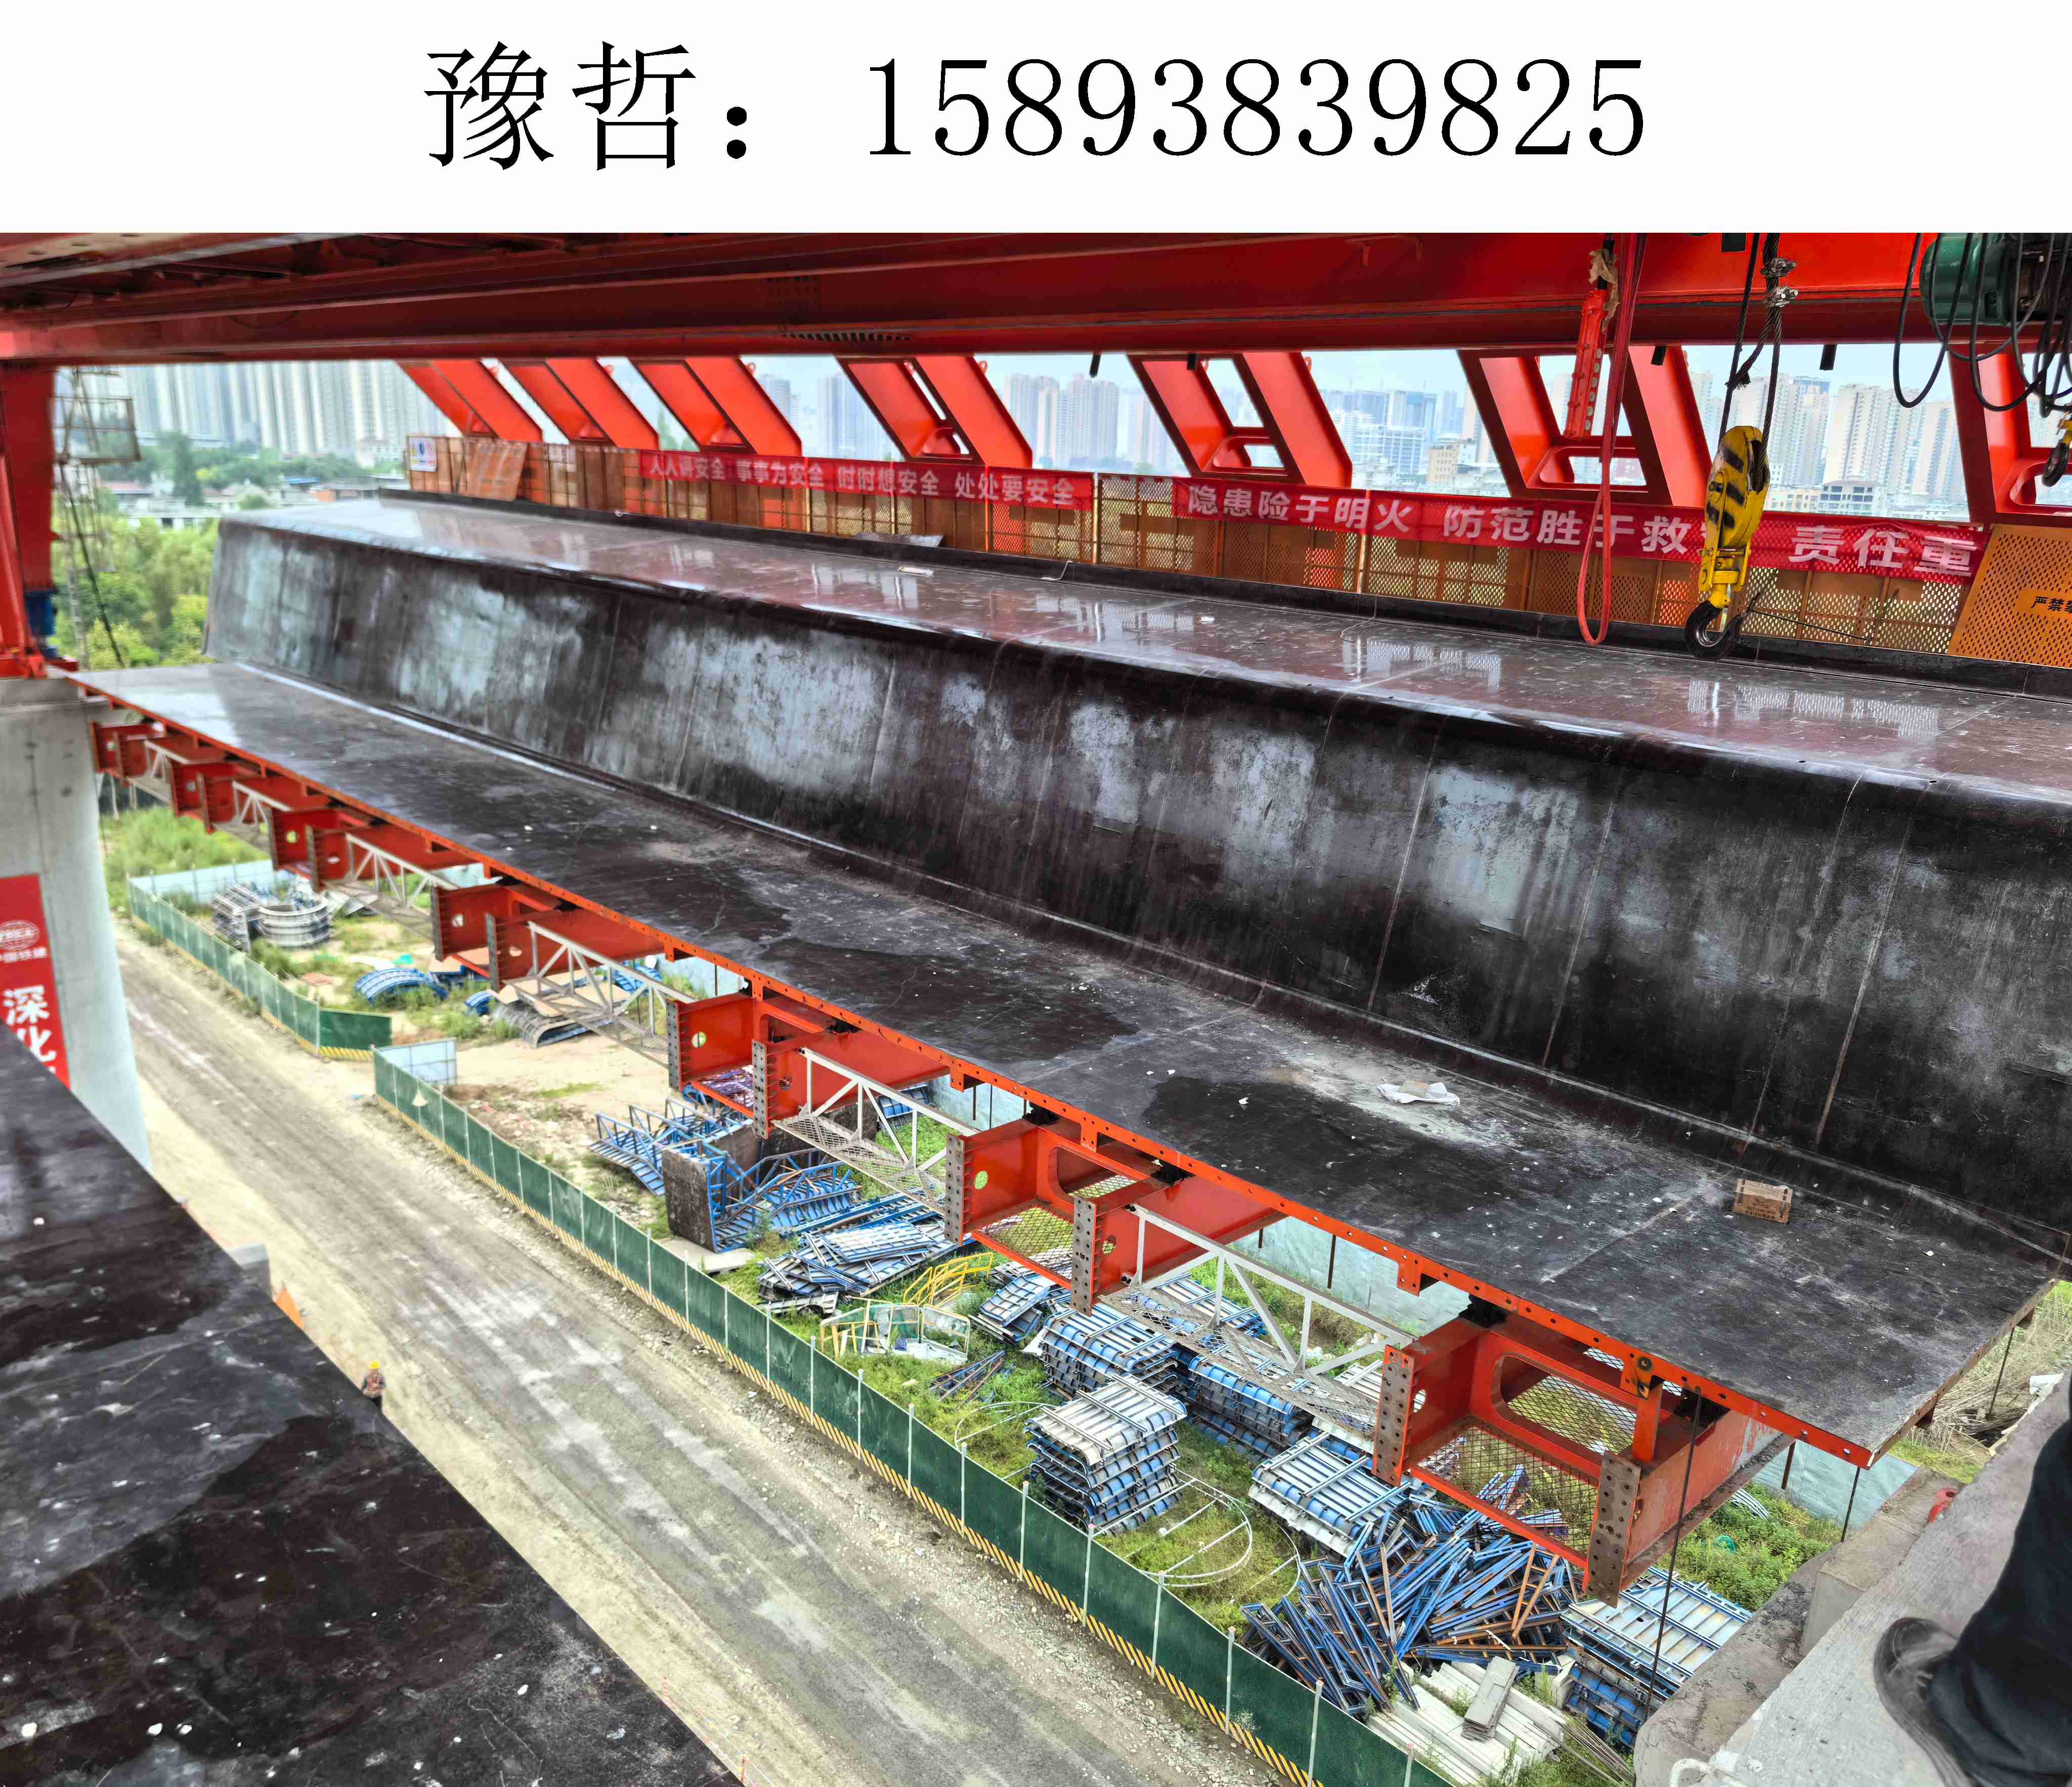
焊缝裂纹的产生并非单一因素导致,而是材料、工艺、运行环境多重作用的结果。从材料层面来看,主梁钢材与焊接耗材的品质是基础诱因,若钢材中硫、磷等杂质含量偏高,焊接结晶过程中会在晶界形成低熔点薄层,大幅降低焊缝金属的韧性与结合强度,为裂纹萌生埋下隐患。同时,焊材与母材性能不匹配,会造成焊接后收缩形变不一致,产生持续性的内部应力,慢慢撕裂焊缝结构。
焊接施工工艺的不规范,是裂纹出现的核心人为原因。现场焊接时,若焊接电流、速度把控不稳,热输入量忽大忽小,会让焊缝区域受热不均,冷却过程中产生不均匀收缩,形成残余应力。很多施工现场忽略焊前预热与焊后保温工序,尤其是低温环境作业时,焊缝冷却速度过快,热影响区易形成硬脆组织,大幅提升冷裂纹产生概率。此外,焊缝坡口处理不规整、对接间隙偏差过大,会造成局部应力集中,让细微裂纹优先在应力集中位置萌发、延伸。
设备长期运行的受力状态,会加速裂纹的扩展蔓延。模架施工时需反复完成前移、承重、卸载等动作,主梁对接焊缝持续承受交变荷载与振动冲击,原本微小的焊接缺陷会被不断放大。加之桥梁野外施工环境复杂,温差变化、风雨侵蚀等外界因素,会持续弱化焊缝结构性能,让裂纹从表层细微纹路,逐步向焊缝纵深延伸,严重时会造成焊缝开裂、主梁形变,直接威胁施工安全。
针对这类裂纹问题,需以预防为主、修复为辅做好全过程管控。施工前严格筛选匹配的母材与焊材,清理焊接区域油污、杂质,规范做好焊前预热与焊后缓冷处理。焊接过程中稳定焊接参数,保证焊缝熔合均匀,减少焊接残余应力。设备投入使用后,定期对主梁对接焊缝进行全面排查,及时发现细微裂纹并采用专业工艺修补,从源头规避裂纹隐患,保障移动模架稳定安全运行。
 微信联系
